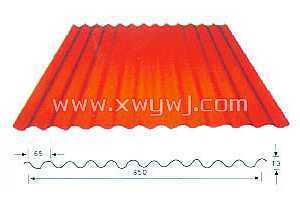
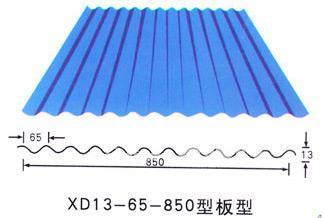
定制双型号C型钢压瓦机与竖向龙骨机 集成吊顶龙骨设备选型指南
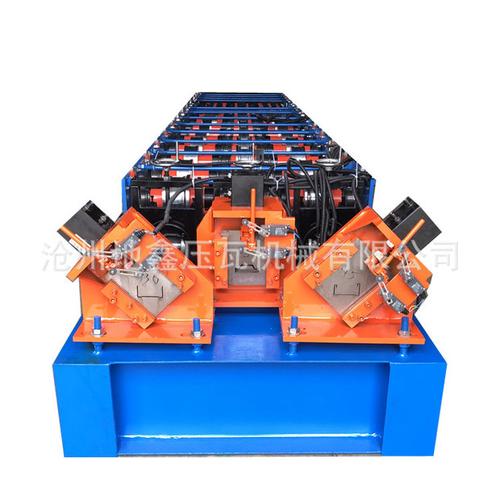
在现代化建筑装饰与钢结构工程中,冷弯成型设备扮演着至关重要的角色。无论是工业厂房、仓储货架,还是室内集成吊顶与隔墙系统,对C型钢、竖向龙骨及吊顶龙骨的需求都日益增长。如何选择一台既能满足多样化生产、又能保证精度与效率的设备,成为许多投资者和设备采购商关注的焦点。本文将围绕“定制双型号C型钢压瓦机”、“竖向龙骨机”与“集成吊顶龙骨机”三个核心设备展开,帮助您理清选型思路。
一、为什么选择定制双型号C型钢压瓦机?
传统单型号C型钢设备只能生产一种截面规格,当订单变化时需要更换整套模具,费时费力。定制双型号C型钢压瓦机通过一套机架集成两组可切换的成型模具(或采用共用辊轮+可调结构),实现两种不同宽度、高度或翻边尺寸的C型钢快速切换。
这种设备的主要优势包括:
- 一机两用,节省投资:无需购买两台独立设备,降低设备采购成本。
- 切换快捷:采用伺服调宽、快换模具或液压离合方式,切换时间可控制在10~30分钟内。
- 适应非标订单:尤其适合光伏支架、钢结构檩条、货架立柱等需要多规格交替生产的场景。
- 成型精度稳定:双型号设计通常配备整平、冲孔、切断一体化功能,保证腹板高度与翼缘角度一致。
定制时需向厂家提供:C型钢截面图、材料厚度与材质(如Q235、镀锌板)、生产速度要求、是否需要冲孔与自动堆垛等。
二、竖向龙骨机:隔墙龙骨的高效生产装备
竖向龙骨(也称立柱龙骨)是轻钢隔墙体系中的主要承力构件,常见截面为C型或U型,厚度一般为0.5~1.2mm镀锌带钢。竖向龙骨机通过连续冷弯成型工艺,将带钢经放料、整平、冲孔(预留穿线孔、加强孔)、成型、定长切断,一次完成。
选购竖向龙骨机时,需要关注以下要点:
- 成型道数与辊轮材质:道数过少易导致变形回弹,通常建议12~18道次;辊轮采用Cr12MoV或轴承钢,热处理硬度HRC58-62。
- 冲孔功能:集成吊顶与隔墙龙骨通常需要预留圆孔或长圆孔,因此应配备在线冲孔装置,孔距可调。
- 切断方式:液压切断或飞锯切断,切口平整无毛刺。
- 自动化程度:PLC控制、触摸屏设定长度与数量,可搭配自动堆垛机。
对于同时生产多种竖向龙骨(如50龙骨、75龙骨、100龙骨)的厂家,还可以考虑“一机多型”柔性龙骨机,通过更换模具或调整辊轮间距实现快速换型。
三、集成吊顶龙骨机:专业化与高效率的结合
集成吊顶龙骨包括主龙骨(承载龙骨)、副龙骨(覆面龙骨)和边龙骨,通常采用薄板(0.3~0.8mm)镀锌带钢或铝带。集成吊顶龙骨机专门针对这些小截面、高精度、高外观要求的龙骨设计。
与普通C型钢设备相比,集成吊顶龙骨机具有以下特点:
- 高速连续生产:速度可达20~50m/min,满足大批量订单。
- 表面无划伤:采用尼龙或聚氨酯包覆辊轮,避免镀锌层或涂层损伤。
- 高精度定长:伺服定长切断,长度误差≤±0.5mm,确保吊顶安装平整。
- 可生产T型龙骨、凹槽龙骨:通过专用模具,还可生产T型烤漆龙骨、三角龙骨等。
如果您同时需要生产竖向龙骨和吊顶龙骨,建议选择“集成吊顶龙骨机+竖向龙骨机”组合方案,或者直接定制一台多功能龙骨机,但需要注意避免辊轮共用的兼容性问题。
四、定制压瓦机与龙骨机的通用建议
无论是定制双型号C型钢压瓦机,还是竖向龙骨机、集成吊顶龙骨机,在采购定制时都应遵循以下原则:
- 明确产品图纸与产能目标:提供2D/3D截面图、年产量、每日工作时长。
- 考察厂家加工能力:辊轮是否数控加工、有无热处理、机架是否经过时效处理。
- 试机验收标准:连续生产200米以上,检查尺寸公差、角度误差、表面质量及切断长度。
- 售后服务与配件供应:易损件(如冲针、刀片、轴承)是否长期供应。
- 安全与环保:设备应具备防护罩、急停按钮,噪音控制在85dB以下。
五、
随着装配式建筑与室内装饰工业化的发展,冷弯成型设备正朝着“定制化、复合化、高速高精”方向演进。无论是投资双型号C型钢压瓦机,还是选购竖向龙骨机与集成吊顶龙骨机,用户都应根据自身产品定位和预算,与有经验的设备厂家深度沟通,量身定制产线。只有选对设备,才能在激烈的市场竞争中实现高效、低耗、稳定的生产。
如若转载,请注明出处:http://www.rongshengjixie-china.com/product/44.html
更新时间:2026-09-23 02:43:38